Chọn Khí Bảo Vệ Trong Hàn TIG Theo Vật Liệu, Dòng Hàn Và Độ Dày

14/09/2026
Chọn khí bảo vệ trong hàn TIG cần dựa trên vật liệu, chiều dày, dòng AC/DC và yêu cầu về nhiệt, độ ngấu cũng như độ ổn định hồ quang. Argon là lựa chọn đa dụng nhất nhờ dễ mồi, hồ quang ổn định và phù hợp với nhiều kim loại; Helium hoặc Ar–He thường được cân nhắc khi cần tăng nhiệt và tốc độ hàn. Một số hỗn hợp chứa H₂ hoặc N₂ chỉ phù hợp với những vật liệu và quy trình chuyên biệt. Tomoe Vietnam sẽ giúp bạn phân biệt từng trường hợp để lựa chọn khí TIG phù hợp hơn.
Vì sao khí bảo vệ quan trọng trong hàn TIG?
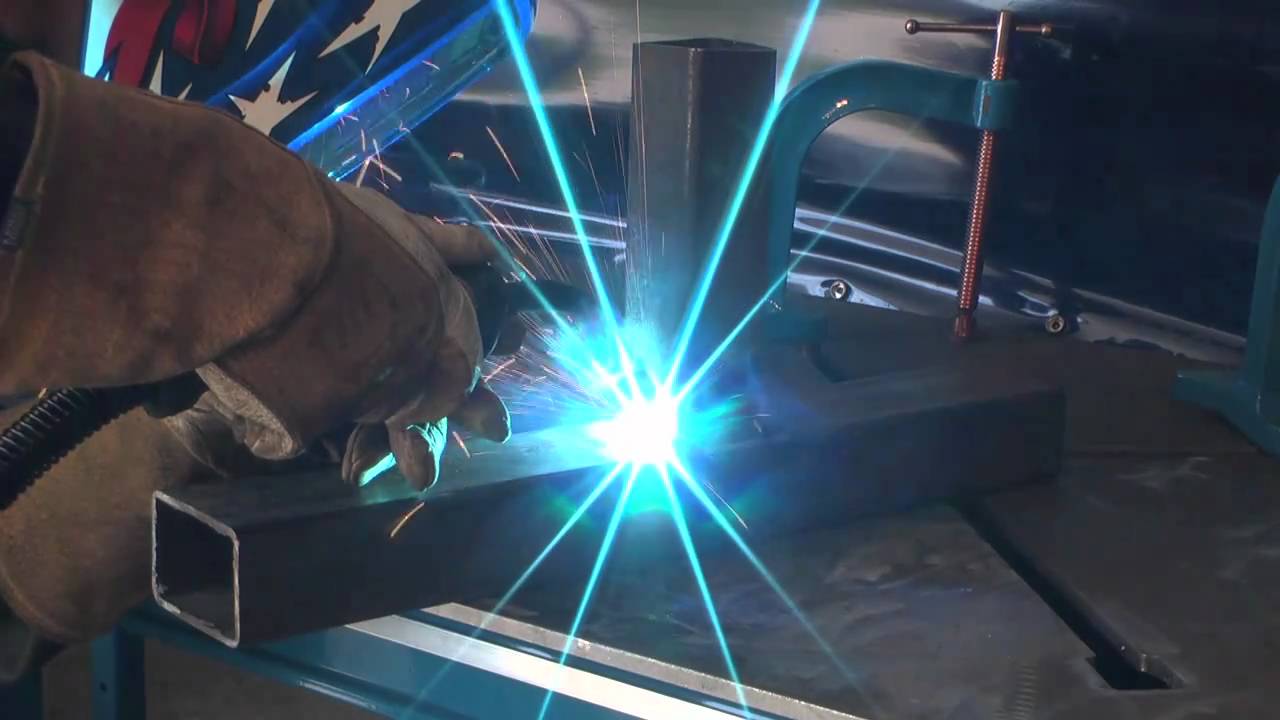
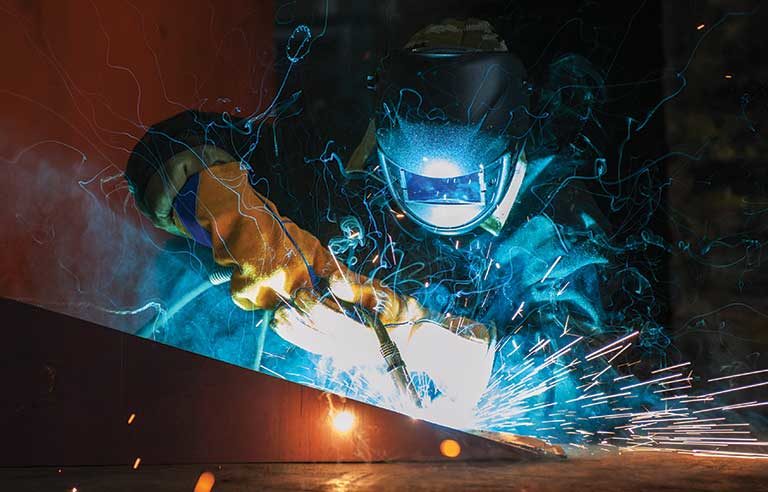
Trong hàn TIG/GTAW, hồ quang hình thành giữa điện cực tungsten không nóng chảy và vật hàn. Vùng hồ quang, điện cực cùng vũng kim loại nóng chảy phải được bảo vệ khỏi oxygen, nitrogen và hơi ẩm trong không khí.
![TỪ A ĐẾN Z] Khí Argon hàn TIG và những thông tin cần biết](https://jasic.com.vn/wp-content/uploads/2025/08/khi-argon-han-tig-1.jpg)
Nếu vùng hàn không được che chắn tốt, tungsten có thể bị nhiễm bẩn, kim loại nóng chảy bị oxy hóa hoặc hình thành các khuyết tật ảnh hưởng đến chất lượng mối hàn.
Khí bảo vệ trong TIG còn tác động trực tiếp đến:
-
Khả năng mồi hồ quang.
-
Độ ổn định hồ quang.
-
Nhiệt lượng truyền vào vật hàn.
-
Chiều sâu và hình dạng độ ngấu.
-
Khả năng kiểm soát vũng hàn.
-
Tốc độ di chuyển.
-
Hình dạng bề mặt mối hàn.
-
Mức oxy hóa của vùng hàn.
Theo Linde, TIG yêu cầu sử dụng khí bảo vệ hoặc khí có tính khử phù hợp, trong đó lựa chọn thành phần khí phụ thuộc đáng kể vào loại vật liệu được hàn.
| Yếu tố | Ảnh hưởng của khí bảo vệ |
|---|---|
| Mồi hồ quang | Argon thường thuận lợi hơn Helium |
| Độ ổn định | Ar ổn định tốt ở nhiều điều kiện |
| Heat input | He có xu hướng tạo nhiệt cao hơn |
| Penetration | Có thể tăng khi bổ sung He |
| Travel speed | Có thể tăng với He hoặc Ar–He |
| Oxy hóa | Phụ thuộc độ bao phủ và thành phần khí |
ISO 14175:2008 hiện vẫn là tiêu chuẩn quốc tế dùng để phân loại shielding gas, backing gas và process gas cho các quá trình hàn nóng chảy. Tiêu chuẩn này được ISO rà soát lại năm 2023 và tiếp tục được xác nhận còn hiệu lực.
Các loại khí bảo vệ thường dùng trong hàn TIG
Khác với MIG/MAG, phạm vi khí TIG tập trung chủ yếu vào Argon, Helium và các hỗn hợp dựa trên hai khí này. Hydrogen hoặc Nitrogen chỉ được bổ sung trong những ứng dụng chuyên biệt.
Argon – lựa chọn đa dụng nhất cho TIG
Argon là khí bảo vệ phổ biến nhất trong hàn TIG.
Đây là khí hiếm có tính trơ hóa học cao, dễ ion hóa hơn helium nên hỗ trợ quá trình mồi hồ quang thuận lợi và tạo hồ quang tương đối ổn định.
Miller đánh giá 100% Argon là lựa chọn TIG đa dụng nhất nếu người dùng cần một loại khí có thể đáp ứng nhiều nhóm vật liệu khác nhau.
Một số ưu điểm chính của Argon gồm:
-
Dễ mồi hồ quang.
-
Hồ quang ổn định.
-
Phù hợp với dòng điện thấp.
-
Dễ kiểm soát vũng hàn.
-
Khả năng bao phủ tốt.
-
Lưu lượng thường thấp hơn helium.
-
Sử dụng được cho nhiều vật liệu.
Argon có thể được dùng khi TIG:
-
Thép carbon.
-
Thép hợp kim.
-
Inox.
-
Nhôm.
-
Nickel alloy.
-
Titanium.
-
Đồng.
-
Một số hợp kim magie.
Tuy nhiên, việc Argon “dùng được” cho nhiều vật liệu không có nghĩa đây luôn là lựa chọn tối ưu. Khi hàn vật liệu dày hoặc kim loại có khả năng dẫn nhiệt rất cao, lượng nhiệt từ hồ quang Ar đôi khi chưa đáp ứng mục tiêu về penetration hoặc tốc độ hàn.
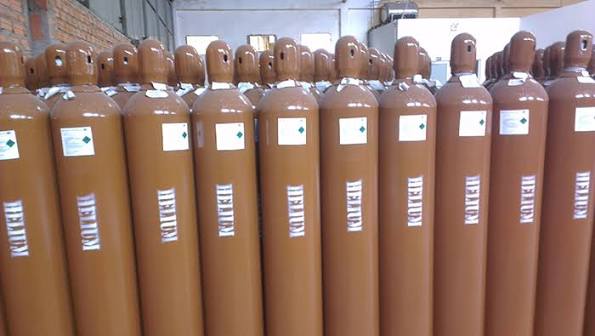
Helium – tăng nhiệt và độ ngấu
Helium cũng thuộc nhóm khí hiếm và có tính trơ hóa học cao, nhưng tạo đặc tính hồ quang khác Argon.
Theo Miller, Helium có khả năng truyền nhiệt cao hơn, từ đó có thể làm tăng heat input và hỗ trợ tạo penetration lớn hơn trong những điều kiện phù hợp.
Helium thường được cân nhắc khi:
-
Hàn nhôm dày.
-
Hàn đồng và hợp kim đồng.
-
Hàn vật liệu dẫn nhiệt cao.
-
Cần tăng độ ngấu.
-
Cần tăng travel speed.
-
Argon tinh khiết chưa cung cấp đủ nhiệt.
Đổi lại, He có một số hạn chế:
-
Mồi hồ quang khó hơn Ar.
-
Hồ quang ở dòng thấp có thể kém ổn định hơn.
-
Thường cần lưu lượng khí cao hơn.
-
Chi phí khí thường cao hơn Argon.
Vì vậy, 100% Helium không phải lựa chọn mặc định cho TIG. Trong nhiều ứng dụng, He được phối với Argon thay vì sử dụng riêng.
Hỗn hợp Argon – Helium
Ar–He là giải pháp cân bằng giữa khả năng kiểm soát hồ quang của Argon và mức nhiệt cao hơn của Helium.
Argon đóng góp:
-
Arc starting tốt.
-
Hồ quang ổn định.
-
Khả năng kiểm soát puddle tốt.
-
Phù hợp hơn với dòng thấp.
Helium đóng góp:
-
Tăng heat input.
-
Tăng penetration.
-
Có thể tăng welding speed.
-
Hữu ích với section dày.
Hỗn hợp Ar–He thường phù hợp với:
-
Nhôm dày.
-
Đồng.
-
Nickel alloy.
-
Một số titanium.
-
Các quy trình TIG tự động cần tăng năng suất.
Không có một tỷ lệ Ar–He cố định phù hợp cho mọi trường hợp. Thành phần cần được lựa chọn theo vật liệu, chiều dày, máy hàn và WPS.
Hỗn hợp Argon – Hydrogen trong TIG chuyên biệt
Hydrogen có khả năng truyền nhiệt tốt và mang tính khử trong môi trường hàn.
Khi được sử dụng đúng vật liệu, Ar–H₂ có thể:
-
Tăng heat input.
-
Tăng tốc độ hàn.
-
Giảm một phần oxy hóa.
-
Tạo bề mặt mối hàn sáng hơn.
Tuy nhiên, Hydrogen có thể gây porosity hoặc hydrogen embrittlement ở những vật liệu không phù hợp.
Ar–H₂ thường chỉ được xem xét cho:
-
Một số inox austenitic.
-
Một số nickel alloy.
-
Orbital TIG chuyên biệt.
-
Backing gas theo quy trình đã được xác nhận.
Không nên sử dụng Ar–H₂ tùy tiện cho nhôm, titanium hoặc thép nhạy nứt hydro.
Nitrogen trong một số ứng dụng TIG
Nitrogen không phải khí bảo vệ TIG đa dụng giống Argon.
Tuy nhiên, N₂ có thể được sử dụng trong một số ứng dụng với:
-
Austenitic stainless steel.
-
Duplex.
-
Super duplex.
-
Backing hoặc purge gas.
Nitrogen là nguyên tố ổn định austenite. Trong hàn duplex, bổ sung N₂ phù hợp có thể hỗ trợ kiểm soát cân bằng giữa ferrite và austenite.
Linde cũng ghi nhận Nitrogen có thể hỗ trợ khả năng chống pitting của một số duplex khi sử dụng làm purge gas.
Tuy nhiên, N₂ không phù hợp với mọi hợp kim và có thể tạo nitride ở một số vật liệu như nhôm.
Chọn khí bảo vệ TIG theo từng vật liệu
Vật liệu là yếu tố đầu tiên cần xác định trước khi lựa chọn shielding gas.
![TỪ A ĐẾN Z] Khí Argon hàn TIG và những thông tin cần biết](https://jasic.com.vn/wp-content/uploads/2025/08/khi-argon-han-tig-5.jpg)
Hàn TIG thép carbon và thép hợp kim
Với thép carbon và nhiều loại thép hợp kim, 100% Argon thường là lựa chọn cơ bản.
Argon phù hợp vì:
-
Mồi hồ quang tốt.
-
Hồ quang ổn định.
-
Dễ kiểm soát vũng hàn.
-
Phù hợp với DCEN.
-
Đáp ứng tốt nhiều chiều dày phổ thông.
Linde cho biết DCEN là chế độ TIG phổ biến nhất cho carbon steel, alloy steel và stainless steel.
Helium hoặc Ar–He có thể được cân nhắc khi vật liệu dày và quy trình cần thêm nhiệt, nhưng đây không phải lựa chọn bắt buộc cho TIG thép thông thường.
Hàn TIG inox
Inox có phạm vi lựa chọn khí rộng hơn.
100% Argon vẫn là lựa chọn cơ bản và phù hợp với rất nhiều ứng dụng TIG inox.
Ar–He có thể được sử dụng khi:
-
Inox tương đối dày.
-
Cần heat input cao hơn.
-
Muốn tăng penetration.
-
Cần tăng tốc độ hàn.
Ar–H₂ chỉ nên dùng cho một số inox austenitic và quy trình được kiểm soát. Hydrogen có thể giúp tăng nhiệt và tạo bề mặt sáng hơn nhưng không phù hợp với mọi nhóm stainless.
Do đó, cần phân biệt inox:
-
Austenitic.
-
Ferritic.
-
Martensitic.
-
Duplex.
Không nên lấy một hỗn hợp Ar–H₂ áp dụng chung cho tất cả.
Hàn TIG nhôm và hợp kim nhôm
Nhôm là một trong những vật liệu thường xuyên sử dụng TIG và cũng là nhóm mà lựa chọn giữa Argon và Helium có ảnh hưởng rõ.
100% Argon phù hợp với:
-
Phần lớn TIG nhôm.
-
Nhôm mỏng và trung bình.
-
AC TIG.
-
Trường hợp cần mồi hồ quang tốt.
-
Khi ưu tiên khả năng kiểm soát puddle.
Linde ghi nhận AC kết hợp với Ar hoặc Ar–He là cấu hình phổ biến khi TIG nhôm. Dòng AC vừa cung cấp nhiệt vừa hỗ trợ xử lý lớp oxide bền trên bề mặt nhôm.
Ar–He được cân nhắc khi:
-
Nhôm dày.
-
Vật liệu tản nhiệt nhanh.
-
Cần tăng penetration.
-
Cần tăng travel speed.
-
Pure Ar chưa cung cấp đủ nhiệt.
Một số ứng dụng đặc biệt có thể sử dụng pure Helium, nhưng đây không phải cấu hình mặc định cho mọi công việc TIG nhôm.
Hàn TIG titanium
Titanium rất nhạy với oxygen, nitrogen và hydrogen khi ở nhiệt độ cao.
Các lựa chọn thường tập trung vào:
-
Argon có độ tinh khiết phù hợp.
-
Helium.
-
Ar–He trong một số procedure.
Với titanium, chất lượng shielding quan trọng không kém thành phần khí.
Ngoài khí từ torch, nhiều quy trình còn cần:
-
Back purge.
-
Trailing shielding.
-
Bảo vệ vùng kim loại vẫn còn nóng sau khi hồ quang đi qua.
Nếu mối hàn titanium bị đổi màu mạnh, vấn đề không nhất thiết nằm ở việc “Argon không đủ tốt” mà có thể do coverage không đủ, flow không phù hợp hoặc trailing protection chưa được bố trí đúng.
Hàn TIG nickel và hợp kim nickel
Nickel alloy có thể được hàn bằng:
-
Argon.
-
Ar–He.
-
Một số hỗn hợp có H₂ tùy alloy và WPS.
Argon phù hợp với nhiều ứng dụng cơ bản.
Helium có thể hữu ích khi:
-
Vũng hàn khó chảy.
-
Cần cải thiện wetting.
-
Chi tiết tương đối dày.
-
Cần tăng heat input.
-
Cần tăng travel speed.
Tuy nhiên, các hợp kim nickel có thành phần rất đa dạng và một số loại nhạy hot cracking. Vì vậy, lựa chọn khí phải đi cùng filler, heat input và WPS cụ thể.
Hàn TIG đồng và hợp kim đồng
Đồng có độ dẫn nhiệt rất cao, khiến nhiệt từ vùng hàn nhanh chóng bị truyền ra phần vật liệu xung quanh.
Với vật mỏng hoặc trung bình, Argon vẫn có thể đáp ứng tốt.
Khi chiều dày tăng:
-
Helium có thể giúp tăng nhiệt.
-
Ar–He tạo sự cân bằng giữa ổn định hồ quang và heat input.
-
Có thể cải thiện penetration và tốc độ hàn.
Đây là một ví dụ điển hình cho trường hợp Argon vẫn “hàn được”, nhưng thêm Helium có thể mang lại lợi ích kỹ thuật rõ hơn.
Bảng chọn nhanh khí TIG theo vật liệu
| Vật liệu | Khí bảo vệ định hướng | Ghi chú |
|---|---|---|
| Thép carbon | Ar | Lựa chọn cơ bản |
| Thép hợp kim | Ar, Ar–He tùy trường hợp | Đối chiếu alloy và WPS |
| Inox austenitic | Ar, Ar–He, một số Ar–H₂ | H₂ chỉ dùng khi phù hợp |
| Duplex | Ar/hỗn hợp có N₂ tùy WPS | Kiểm soát ferrite/austenite |
| Nhôm | Ar, Ar–He, He chuyên biệt | AC + Ar/Ar–He phổ biến |
| Nickel alloy | Ar, Ar–He, hỗn hợp chuyên dụng | Tùy alloy |
| Titanium | Ar, He, Ar–He | Shielding, purge rất quan trọng |
| Đồng | Ar, He, Ar–He | He hữu ích khi cần thêm nhiệt |
Bảng trên mang tính định hướng, không thay thế WPS/PQR hoặc hướng dẫn của nhà sản xuất vật liệu và filler.
Argon và Helium khác nhau thế nào trong TIG?
Đây là hai khí quan trọng nhất trong TIG, nhưng mỗi loại có ưu thế riêng.
| Tiêu chí | Argon | Helium |
|---|---|---|
| Arc starting | Tốt | Khó hơn |
| Arc stability | Tốt | Có thể kém hơn ở dòng thấp |
| Heat input | Thấp hơn | Cao hơn |
| Penetration | Dễ kiểm soát | Có thể lớn hơn |
| Travel speed | Trung bình | Có thể cao hơn |
| Làm việc dòng thấp | Thuận lợi | Kém thuận lợi hơn |
| Gas flow | Thường thấp hơn | Thường cần cao hơn |
| Chi phí | Thường thấp hơn | Thường cao hơn |
| Ứng dụng | Đa dụng | Vật dày, dẫn nhiệt cao |
Miller cũng mô tả trade-off tương tự: Argon nổi bật về khả năng mồi và ổn định hồ quang, trong khi Helium mang lại heat input, penetration và welding speed cao hơn trong nhiều trường hợp.
Vì vậy, có thể xem Argon là lựa chọn mặc định, còn Helium là khí bổ sung khi quy trình có yêu cầu rõ ràng về nhiệt hoặc năng suất.
Chọn khí TIG theo AC hay DC
Khí bảo vệ không nên được lựa chọn tách rời polarity và thiết lập máy.
DCEN
DCEN là chế độ được sử dụng phổ biến trong TIG:
-
Thép carbon.
-
Thép hợp kim.
-
Inox.
-
Nickel.
-
Titanium.
-
Một số hợp kim đồng.
Argon là lựa chọn thông dụng nhất. Ar–He hoặc He có thể được cân nhắc khi cần tăng heat input.
AC
AC đặc biệt phổ biến khi TIG:
-
Nhôm.
-
Magie.
Khí thường gặp:
-
Argon.
-
Ar–He.
Linde ghi nhận AC với Ar hoặc Ar–He là giải pháp phổ biến cho nhôm nhờ kết hợp giữa khả năng tạo nhiệt và cleaning action đối với lớp oxide.
DCEP
DCEP ít phổ biến hơn trong TIG. Linde ghi nhận một số cấu hình có thể sử dụng DCEP kết hợp pure Helium khi hàn nhôm.
Tuy nhiên, đây là ứng dụng chuyên biệt và không nên xem như lựa chọn tương đương AC TIG thông thường.
Shielding gas, backing gas và trailing gas trong TIG khác nhau thế nào?
Một quy trình TIG có thể cần bảo vệ nhiều vùng khác nhau.

Shielding gas
Đây là khí đi từ torch và bảo vệ:
-
Tungsten.
-
Hồ quang.
-
Vũng hàn.
Argon, Helium hoặc Ar–He là những lựa chọn thường gặp.
Backing hoặc purge gas
Backing gas bảo vệ phía chân mối hàn, đặc biệt khi hàn:
-
Ống inox.
-
Duplex.
-
Titanium.
-
Nickel alloy.
Argon là purge gas phổ biến. Nitrogen hoặc các hỗn hợp chuyên dụng cũng có thể được sử dụng tùy vật liệu.
Trailing gas
Sau khi torch di chuyển, kim loại có thể vẫn ở nhiệt độ đủ cao để phản ứng với không khí.
Trailing shield kéo dài vùng khí bảo vệ phía sau torch cho đến khi vật liệu nguội xuống mức phù hợp.
Titanium là một trong những vật liệu điển hình cần trailing shielding tốt.
Do đó, dùng đúng shielding gas tại torch nhưng bỏ qua root hoặc trailing protection vẫn có thể làm mối hàn oxy hóa.
Có dùng CO₂ hoặc O₂ làm khí TIG được không?
Trong TIG thông thường, không sử dụng hỗn hợp Ar–CO₂ dành cho MIG/MAG để thay thế khí TIG.
Nguyên nhân nằm ở điện cực tungsten không nóng chảy.
CO₂ và O₂ là các khí hoạt tính. Khi tiếp xúc với tungsten và vùng hồ quang ở nhiệt độ cao, chúng có thể gây oxy hóa và contamination.
Miller cũng cảnh báo sử dụng hỗn hợp Argon/CO₂ dành cho MIG trong TIG có thể làm tungsten bị nhiễm bẩn nhanh chóng.
Vì vậy:
-
Ar–CO₂ dùng cho MIG/MAG không phải khí TIG thay thế.
-
100% CO₂ không phải shielding gas TIG thông thường.
-
Oxygen không dùng độc lập làm shielding gas TIG.
Một số hỗn hợp chuyên dụng có thể chứa thành phần bổ sung ở mức được kiểm soát theo công nghệ cụ thể, nhưng hoàn toàn khác với việc lấy bình khí MIG đưa sang máy TIG.
Chọn lưu lượng khí TIG như thế nào?
Không có một lưu lượng duy nhất phù hợp cho mọi mỏ TIG.
Flow cần được xác định theo:
-
Kích thước ceramic cup.
-
Có sử dụng gas lens hay không.
-
Loại khí.
-
Dòng điện.
-
Tungsten stick-out.
-
Joint geometry.
-
Góc torch.
-
Điều kiện gió.
-
Back purge hoặc trailing setup.
Lưu lượng quá thấp khiến vùng khí bảo vệ không đủ rộng, tạo điều kiện để không khí đi vào hồ quang.
Lưu lượng quá cao cũng không tốt. Dòng khí mạnh có thể tạo turbulence và hút không khí xung quanh vào vùng bảo vệ.
Miller lưu ý cả flow quá thấp lẫn quá cao đều có thể dẫn tới poor gas coverage.
Helium có mật độ thấp hơn Argon nên yêu cầu lưu lượng có thể khác. Vì vậy, không nên chuyển từ Ar sang He hoặc Ar–He mà giữ nguyên toàn bộ thiết lập khí.
Những sai lầm thường gặp khi chọn khí TIG
Một số lỗi phổ biến gồm:
-
Dùng Ar–CO₂ của MIG cho TIG: khí hoạt tính có thể làm nhiễm tungsten.
-
Cho rằng Helium luôn tốt hơn Argon: He tăng nhiệt nhưng khó mồi hơn và chi phí cao hơn.
-
Dùng Ar–H₂ cho mọi loại inox: Hydrogen chỉ phù hợp với một số nhóm hợp kim.
-
Chọn khí mà bỏ qua AC/DC: polarity ảnh hưởng trực tiếp tới đặc tính hàn.
-
Dùng cùng cấu hình cho nhôm mỏng và nhôm dày: nhu cầu heat input rất khác nhau.
-
Không purge chân mối inox hoặc titanium khi cần.
-
Bỏ qua trailing shield khi TIG titanium.
-
Tăng flow quá mức khi thấy mối hàn đổi màu: nguyên nhân có thể nằm ở turbulence hoặc coverage.
-
Thay khí nhưng không điều chỉnh thông số máy: arc voltage, current hoặc travel speed có thể cần thay đổi.
Cách chọn khí bảo vệ TIG theo 6 bước
Có thể lựa chọn theo trình tự sau:
-
Xác định vật liệu và alloy grade: thép, inox, nhôm, titanium, nickel hay đồng.
-
Xác định polarity: AC, DCEN hay cấu hình chuyên biệt.
-
Xác định chiều dày: vật càng dày càng cần xem xét yêu cầu heat input.
-
Xác định mục tiêu: ưu tiên arc stability hay penetration, speed và productivity.
-
Kiểm tra yêu cầu purge/trailing: đặc biệt với inox, duplex và titanium.
-
Đối chiếu WPS, filler và hướng dẫn máy: không tự thay shielding gas trên quy trình đã qualification.
Có thể tóm tắt theo công thức:
Material → Polarity → Thickness → Heat requirement → Shielding strategy → Gas
Cách tiếp cận này phù hợp hơn việc chỉ hỏi “Argon hay Helium tốt hơn”, bởi cùng một khí có thể phù hợp với vật liệu này nhưng chưa chắc tối ưu cho vật liệu khác.
Khí TIG và giải pháp cấp khí tại Tomoe Vietnam
Tomoe Vietnam hoạt động trong lĩnh vực khí công nghiệp, khí đặc biệt, thiết bị và hệ thống cấp khí. Với nhu cầu lựa chọn shielding gas cho TIG, doanh nghiệp nên xác định trước loại vật liệu, alloy grade, dòng AC/DC, chiều dày, tungsten, filler và yêu cầu về penetration hoặc năng suất.
![TỪ A ĐẾN Z] Khí Argon hàn TIG và những thông tin cần biết](https://jasic.com.vn/wp-content/uploads/2025/08/khi-argon-han-tig-3.jpg)
Đối với xưởng có nhiều máy TIG, các thông tin về số lượng điểm sử dụng, lưu lượng dự kiến và thời gian vận hành cũng cần được tính đến khi lựa chọn nguồn khí. Phương án có thể liên quan đến chai khí, cụm chai, regulator, flowmeter, manifold hoặc hệ thống đường ống tùy quy mô.
Tomoe Vietnam có thể hỗ trợ tư vấn cấu hình nguồn khí và hệ thống cấp phù hợp với yêu cầu hàn thực tế, thay vì chỉ lựa chọn riêng từng loại bình khí.
Kết luận
Chọn khí bảo vệ trong hàn TIG cần bắt đầu từ vật liệu, polarity và chiều dày. Argon là lựa chọn đa dụng nhất nhờ dễ mồi, hồ quang ổn định và phù hợp nhiều kim loại; Helium hoặc Ar–He phù hợp khi cần tăng heat input, penetration và tốc độ, còn H₂ hoặc N₂ chỉ nên sử dụng trong các quy trình chuyên biệt. Bên cạnh shielding gas tại torch, doanh nghiệp cũng cần xem xét backing, trailing protection và WPS để lựa chọn giải pháp khí phù hợp; Tomoe Vietnam có thể hỗ trợ tư vấn khí và hệ thống cấp cho từng nhu cầu hàn.